


Wiercenia pod zawiasy Blum/Hettich: jak podać rozstawy, by fronty pasowały
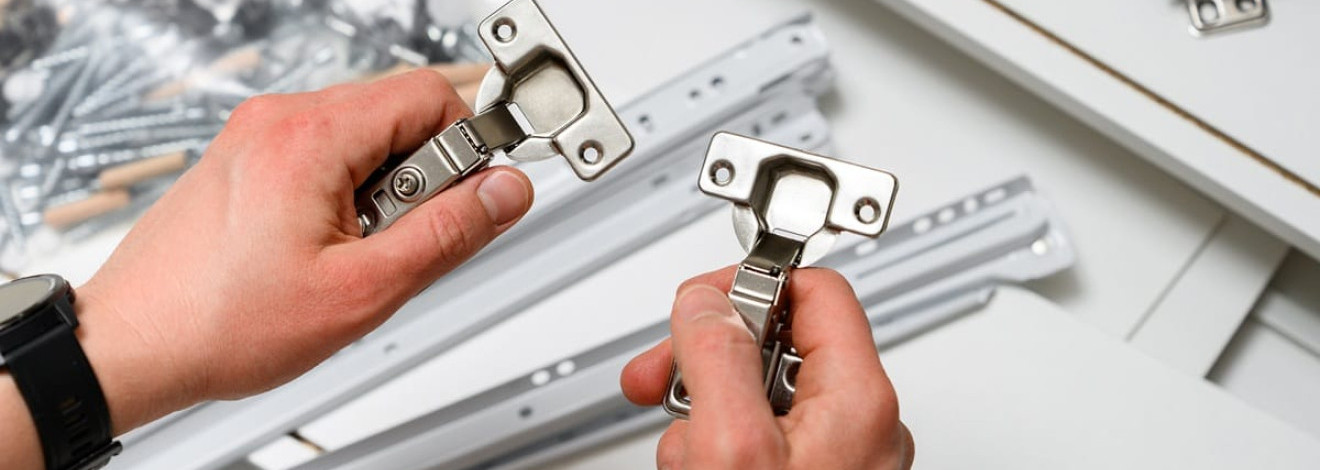
Żeby prawidłowo wymierzyć otwory pod zawiasy puszkowe przy zamówieniu frontów meblowych na wymiar, nie wystarczy podać marki Blum albo Hettich. Potrzebne są: model zawiasu lub karta techniczna producenta, średnica puszki 35 mm, głębokość 12-13 mm, parametr K, zwykle 3-5 mm, układ otworów pomocniczych 45/9,5 albo 52/5,5 oraz położenie osi mierzone od górnej i dolnej krawędzi frontu. To właśnie przy tych danych powstają pomyłki, przez które front wypada poza zakres regulacji, drzwiczki uciekają z fugi albo ramię zawiasu wchodzi w półkę stałą czy szufladę wewnętrzną.
Zawias puszkowy pracuje w gnieździe wyfrezowanym w froncie, a to gniazdo ustawia całą geometrię skrzydła. Sam otwór pod puszkę nie jest neutralnym zabiegiem frezowania. Ustala położenie puszki zawiasu względem krawędzi frontu, zakres regulacji zawiasu i rzeczywisty nakład frontu na korpus szafki. Przy zawiasie nakładanym, bliźniaczym i wpuszczanym średnica puszki bywa taka sama, ale zmienia się geometria ramienia, prowadnika i wymagane odsadzenie. Dlatego w produkcji mebli nie zostawia się tego do ustalenia telefonicznie. Potrzebny jest rysunek montażowy albo pełna karta wiercenia z jedną bazą wymiarową.
Geometria frezowania puszki oraz parametr K w montażu zawiasów
Geometria puszki decyduje, czy okucie będzie osadzone pewnie i czy MDF zachowa nośność przy krawędzi. W praktyce największą różnicę robią trzy liczby: 35 mm średnicy, 12-13 mm głębokości i K w zakresie 3-5 mm. Jeśli jedna z nich jest błędna, późniejsza regulacja nie uratuje montażu.
Bezpieczna głębokość oraz średnica frezowania puszki 35 mm
Dla większości frontów MDF 18-19 mm bezpieczne frezowanie puszki 35 mm kończy się na głębokości 12-13 mm. Taki zakres zostawia rezerwę materiału pod licem i ogranicza ryzyko przewiercenia frontu, które na lakierze staje się widoczne dopiero pod ostrym światłem jako okrąg albo matowa plama.
Nominalna grubość frontu nie wystarcza do podjęcia decyzji. Liczy się grubość efektywna w miejscu wiercenia. Przy zaokrąglonej krawędzi, frezie dekoracyjnym albo miejscowym podcięciu rdzeń MDF bywa cieńszy o 2-4 mm. W praktyce ustawienie 13 mm daje większą tolerancję na bicie narzędzia, nierówny docisk i odchyłkę płyty niż pogłębianie otworu tylko po to, by puszka przylegała na styk. Jeśli karta techniczna producenta zawiasu wymaga innego dna, decyzję potwierdza się na próbce z tej samej partii frontów, a nie na katalogowym założeniu.
Przy seryjnej obróbce bezpieczniej liczyć głębokość otworu od rzeczywistego zera maszyny po kalibracji, a nie od nominalnej wartości narzędzia. Wiertło puszkowe po ostrzeniu zmienia geometrię dna, a różnica 0,2 mm między głowicami wystarcza, by na połysku pojawił się ślad. Pierwszą sztukę kontrolną warto mierzyć nie tylko suwmiarką, ale też oglądać pod światło od strony lica.
Czym jest parametr K i jak wpływa na nakładanie frontu?
Parametr K określa odsadzenie puszki od krawędzi frontu i najczęściej mieści się w zakresie 3-5 mm. Przy puszce 35 mm oznacza to oś gniazda około 20,5-22,5 mm od krawędzi frontu, a ta wartość bezpośrednio wpływa na nakład frontu, szczelinę między frontami i zakres korekty na prowadniku.
Zbyt mały K zwiększa nakład, ale zmniejsza margines bezpieczeństwa przy regulacji i potrafi ściągnąć drzwiczki na bok korpusu. Zbyt duży K zmniejsza nakład, poszerza fugę i przy zawiasie wpuszczanym zabiera miejsce potrzebne do poprawnego domknięcia. Tu ujawnia się różnica między zawiasem nakładanym, bliźniaczym i wpuszczanym. Nakładany pracuje przy pełnym nałożeniu frontu na bok korpusu, bliźniaczy dzieli jeden bok korpusu z drugim frontem, a wpuszczany chowa skrzydło w świetle korpusu. Z zewnątrz każdy ma puszkę 35 mm, ale tabela zależności K, nakładu i szczeliny jest inna.
Odległość od krawędzi frontu dobiera się zawsze z tabeli producenta dla konkretnego zawiasu i planowanej szczeliny. Ta sama wartość K daje inny efekt przy froncie 18 mm, inny przy 19 mm i jeszcze inny przy promieniu lub fazie na obrzeżu. Przy dwóch sąsiadujących skrzydłach parametr K ustala się łącznie z planowaną fugą, a nie osobno dla każdego frontu. Nie sprawdza się tego po montażu, lecz przed przygotowaniem programu obróbczego.
Wiercenia pod zawiasy Blum i Hettich – rozstaw otworów pod zawiasy meblowe w praktyce
Przy wierceniu otworów pod zawiasy Blum i Hettich sama puszka 35 mm często bywa wspólna, ale rozstaw otworów pod zawiasy meblowe pod wkręty lub dyble już nie. W wielu popularnych seriach Blum stosuje układ 45/9,5, a Hettich – 52/5,5, więc program CNC, szablon i kontrolę pierwszej sztuki trzeba przygotować osobno:
- Blum w wielu standardach wykorzystuje układ 45/9,5.
- Hettich w wielu standardach wykorzystuje układ 52/5,5.
- Ta różnica zmienia położenie otworów pomocniczych, więc wymaga osobnego programu frezowania na CNC.
- Przy mocowaniu na dyble lub mufy trzeba potwierdzić także średnicę i głębokość otworów pomocniczych.
Są to układy najczęściej spotykane, ale nie uniwersalne dla całej marki. W jednej rodzinie zawiasów zmienia się sposób mocowania puszki, średnica dybla albo przewidziany luz pod łeb wkrętu. Dla technologa oznacza to osobne makro obróbcze i osobną kontrolę położenia, bo sama zmiana rozstawu nie zawsze rozwiązuje problem. Jeżeli stolarz wysyła jedynie nazwę marki, na produkcji trzeba zgadywać, a to zawsze kończy się telefonami albo poprawkami.
Pomyłki między wzorem 45/9,5 a 52/5,5 nie da się skorygować podczas montażu. Puszka zawiasu może wejść prawidłowo, ale wkręty montażowe albo dyble nie trafią w przewidziane gniazda. W MDF kończy się to najczęściej rozwiercaniem, osłabieniem strefy przy puszce i stratą czasu. Wkręcenie wkrętu w otwór przygotowany pod dybel często rozpycha materiał przy puszce i skraca żywotność frontu. Dlatego sama nazwa Blum albo Hettich nie wystarcza. Potrzebny jest konkretny model, typ mocowania do frontu i rysunek montażowy producenta.
Jak wymierzyć otwory pod zawiasy puszkowe na wysokości skrzydła?
Na wysokości skrzydła osie zawiasów mierzy się zawsze od jednej bazy, najlepiej od górnej albo dolnej krawędzi frontu, a nie łańcuchowo między kolejnymi puszkami. Standardowe 100-120 mm dla górnego i dolnego zawiasu to tylko punkt wyjścia. Ostateczny rozstaw zawiasów musi uwzględniać to, co dzieje się w środku korpusu.
Pozycjonowanie osi skrajnych a standard System 32 w produkcji mebli
Osie skrajnych zawiasów zwykle wypadają 100-120 mm od górnej i dolnej krawędzi frontu, ale końcowy wymiar wyznacza wnętrze mebla. Jeśli po drugiej stronie boku znajduje się półka stała, wieniec albo szuflada wewnętrzna, ramię zawiasu po zamknięciu zajmuje rzeczywistą strefę pracy i kolizja pojawia się mimo prawidłowo wykonanego frontu.
Najpewniejszy układ daje standard System 32. Gdy korpus szafki jest wiercony w tym rastrze, osie prowadników i położenie frontu można zgrać z siatką otworów bez doraźnych przesunięć. W praktyce oznacza to mniej improwizacji w montażu zawiasów, pełniejszy zakres regulacji i powtarzalność między kolejnymi korpusami. Typowy błąd warsztatowy polega na tym, że front bazuje się od góry, a prowadnik w korpusie – od przypadkowego otworu niżej. Różnica jednego modułu 32 mm wystarcza, by zawias wypadł na wieńcu albo wszedł w tor szuflady.
Rozstaw zawiasów na wysokości skrzydła nie powinien wynikać wyłącznie z symetrii frontu. Gdy front ma wewnątrz szufladę na pełnym wysuwie, górny lub środkowy prowadnik zawiasu może wypaść dokładnie w przestrzeni pracy relingu. Przesunięcie osi o jeden moduł 32 mm zwykle rozwiązuje problem bez zmiany wyglądu frontu.
Jak dobrać liczbę zawiasów w zależności od wagi i wysokości skrzydła?
Liczbę zawiasów dobiera się do wysokości i masy skrzydła, a nie do samej wysokości. Dla większości frontów MDF 18-19 mm o umiarkowanej szerokości zwykle wystarczają dwa zawiasy do około 900 mm wysokości, trzy stosuje się najczęściej w zakresie 900-1600 mm, a wysokie lub ciężkie fronty wymagają czterech albo większej liczby zgodnie z tabelą producenta.
To punkt wyjścia, a nie automat. Znaczenie ma szerokość, frez na uchwyt, typ prowadnika i sposób użytkowania. Trzeci zawias nie tylko przenosi ciężar. Stabilizuje front meblowy, ogranicza skręcanie i zmniejsza pracę środkowej strefy przy częstym otwieraniu. W zabudowach wysokich lepiej dodać punkt podparcia, niż liczyć na to, że regulacja zawiasu skompensuje ugięcie po kilku miesiącach.
Środkowych zawiasów nie rozmieszcza się mechanicznie co połowę wysokości. Lepiej przesunąć je tam, gdzie skrzydło ma największy moment i gdzie korpus daje czystą strefę montażu. Przy wąskich, ale bardzo wysokich drzwiach dodatkowy zawias bliżej środka ciężkości sprawdza się lepiej niż idealna geometria na papierze. Każdy dodatkowy zawias trzeba jednak wpisać w tę samą bazę wymiarową i sprawdzić pod kątem kolizji z wyposażeniem wewnętrznym.
Frezowanie frontów MDF pod puszki zawiasów a dobór zawiasów do frontów lakierowanych i ryflowanych
Przy frontach lakierowanych, foliowanych i ryflowanych o powodzeniu nie decyduje sama średnica 35 mm, lecz grubość rdzenia w strefie puszki oraz jakość cięcia. Frezowanie frontów MDF pod puszki zawiasów trzeba więc zgrać z wykończeniem, kierunkiem wzoru i kolejnością obróbki.
Na frontach ryflowanych nie wolno zakładać pełnej grubości płyty w dolinie frezu dekoracyjnego. W tych miejscach grubość rdzenia MDF potrafi spaść do poziomu, przy którym 12,5 mm głębokości staje się wartością zbyt dużą. Jeżeli puszka wypada w strefie głębokiego ryfla, bezpieczniej przesunąć oś zawiasu, zmienić układ zawiasów albo wyłączyć tę strefę z wiercenia. Przy lakierze i folii PVC problemem nie jest tylko dno otworu. Tępe narzędzie albo niewłaściwa kolejność technologiczna powodują odprysk lakieru, poszarpaną krawędź MDF albo naciągniętą folię wokół puszki. Przy ryflu pionowym albo poziomym trzeba też podać kierunek wzoru, bo odwrócenie frontu zmienia strefę bezpiecznego wiercenia.
W obróbce wykończonych frontów znaczenie ma także strona wejścia narzędzia i czystość ostrza. Na folii PVC tępy frez nie tnie, tylko grzeje i ciągnie folię przy krawędzi puszki. Na lakierze połyskowym zbyt agresywny posuw końcowy powoduje mikrowykruszenie, które po dokręceniu zawiasu tworzy białą obwódkę. To samo dotyczy frontów z frezowanym uchwytem, gdzie podcięcie zabiera zapas materiału pod puszką. Dobór zawiasów do frontów lakierowanych i ryflowanych zaczyna się więc od przekroju materiału, a nie od katalogu okuć.
Prawidłowe wymiarowanie frontów pod systemy okuć a usługi stolarskie dla profesjonalistów Proform
Prawidłowe wymiarowanie frontów pod systemy okuć wymaga kompletnej rozpiski technologicznej, a nie samej informacji o marce zawiasu. Im dokładniejsza dokumentacja, tym mniejsze ryzyko poprawek podczas montażu i powrotu frontu na produkcję:
- producent i dokładny model zawiasu
- typ zawiasu: nakładany, bliźniaczy albo wpuszczany
- średnica puszki, najczęściej 35 mm, oraz wymagana głębokość otworu
- parametr K i oczekiwany nakład frontu lub szerokość fugi
- układ otworów pomocniczych 45/9,5 albo 52/5,5, z potwierdzeniem w karcie producenta
- sposób mocowania do frontu, czyli wkręty montażowe, dyble albo mufy
- położenie osi wszystkich zawiasów od górnej albo dolnej krawędzi frontu
- strona wiercenia, kierunek otwierania i baza wymiarowa dla korpusu
- grubość frontu, rodzaj wykończenia, kierunek ryflowania i strefy bez frezowania
Najczęstszy błąd w zamówieniach technologicznych polega na mieszaniu dwóch baz. Front jest opisany od górnej krawędzi, a korpus – od przypadkowego punktu w siatce. Drugim błędem jest brak informacji o stronie widocznej i kierunku ryflowania. Przy powtarzalnej serii te drobiazgi decydują o tym, czy montaż trwa godzinę, czy cały dzień. Karta techniczna producenta ma tu pierwszeństwo przed przyzwyczajeniem z poprzedniej realizacji.
Jeżeli fronty i szafki są zamawiane równolegle, baza dla obu elementów powinna mieć to samo zero odniesienia. W przeciwnym razie nawet poprawne wiercenie w każdym detalu osobno nie daje poprawnego złożenia w komplecie. To częsty przypadek przy seriach mieszanych, gdzie jedna partia korpusów powstaje na innej wiertarce niż fronty.
Tak przygotowane dane pozwalają nam w Proform, producencie frontów meblowych i zabudów na wymiar, obrabiać fronty MDF i przygotowywać korpusy na wymiar pod zadany system okuć bez domysłów po stronie technologa. W realizacjach B2B najlepiej sprawdza się jeden rysunek z pełnym schematem nawiertów, a nie opis słowny. Jeżeli układ jest nietypowy, próbka pierwszej sztuki oszczędza więcej czasu niż późniejsze rozwiercanie gotowych frontów. Tak wygląda poprawna odpowiedź na pytanie, jak wymierzyć otwory pod zawiasy puszkowe, żeby fronty pasowały już przy pierwszym montażu.
Kluczowe zasady wiercenia pod zawiasy Blum i Hettich
- Podaj dokładny model zawiasu lub kartę techniczną producenta, bo sama marka Blum albo Hettich nie wystarcza do prawidłowego wiercenia frontów.
- Zachowaj standard puszki 35 mm oraz bezpieczną głębokość 12-13 mm, aby nie osłabić MDF i nie przebić frontu od strony lica.
- Dobierz parametr K, zwykle w zakresie 3-5 mm, ponieważ to on ustala nakład frontu, szerokość fugi i zakres regulacji zawiasu.
- Rozpisz osobno układ otworów pomocniczych 45/9,5 albo 52/5,5, bo pomyłki między systemami Blum i Hettich nie da się skorygować podczas montażu.
- Mierz osie zawiasów od jednej bazy wymiarowej, prowadzonej od górnej albo dolnej krawędzi frontu, zamiast liczyć rozstawy łańcuchowo między puszkami.
- Zgraj położenie zawiasów z korpusem i rastrem System 32, aby uniknąć kolizji z półką stałą, wieńcem, szufladą wewnętrzną lub relingiem.
- Dobierz liczbę zawiasów do masy i wysokości skrzydła, bo dodatkowy zawias stabilizuje front i ogranicza jego skręcanie podczas użytkowania.
- Uwzględnij grubość rdzenia, wykończenie, kierunek ryflowania i strefy bez frezowania, a w dokumentacji zachowaj to samo zero odniesienia dla frontu i korpusu.
FAQ
Czym różni się wymiarowanie pozycji puszki pod zawiasy do frontów wpuszczanych od drzwi nakładanych?
Puszka może mieć 35 mm, lecz pozycję dobieramy z tabeli konkretnego zawiasu. Inne ramię i prowadnik zmieniają zależność między parametrem K, nakładem oraz szczeliną.
Czy zawiasy ze zintegrowanym cichym domykiem wymagają innej głębokości frezowania puszki niż wersje tradycyjne?
Nie zakładamy różnicy automatycznie. Stosujemy głębokość z karty danego modelu, zwykle 12–13 mm, po sprawdzeniu efektywnej grubości MDF; nietypowy wymiar testujemy na próbce.
Jak zaplanować rozstaw wierceń pod zawiasy na skrzydle posiadającym zintegrowany uchwyt frezowany?
Osie mierzymy od jednej krawędzi, omijając podcięcie uchwytu, które zmniejsza zapas MDF. Rozstaw uzgadniamy też z Systemem 32 i wyposażeniem korpusu, aby wykluczyć kolizje.
Zostańmy w kontakcie
43-190 Mikołów,ul. Reymonta 11 B
tel. +48 32 738 88 90
Obserwuj nas w social mediach


zapraszamy na wirtualny spacer - kliknij!

Znajdź nasze produkty blisko Ciebie

Chcesz zamówić wzornik, katalog lub próbkę konkretnego wzoru? Zadzwoń!
tel. +48 32 738 88 90

Nasz dział technologiczny odpowie na wszelkie pytania techniczne!
tel. +48 32 738 88 95
e-mail: technologia@proform.eu

